Tillämpliga material
Lågdensitetspolyeten (LDPE), polypropen (PP) - för tillverkning av blixtlåskedjor.


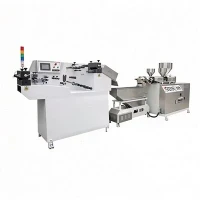
Denna automatiska strängsprutningslinje med blixtlåstejp är designad för kontinuerlig produktion av plastremsor med blixtlås, kompatibla med LDPE, PP och andra råmaterial. Den integrerar extrudering, formning, vattenkylning med konstant temperatur, torkning och automatisk lindning i en linje. Genom att byta formar kan den producera olika storlekar och stilar av blixtlåsprofiler för ziplockpåsar, matförpackningar, plagg och förvaringspåsar. Med stabil extrudering, exakt dimensionskontroll, justerbar hastighet och enkel användning, är det en idealisk utrustning för tillverkare av blixtlåstejp.
Hur man beräknar produktionseffektiviteten för extruderingsmaskin med dragkedja
Det finns två vanliga sätt att beräkna kapacitet: linjär mätareffekt (m/min, m/h) och vikteffekt (kg/h). Teoretisk hastighet är vad maskinen kan köra i stationärt tillstånd; faktisk effektivitet måste dra av stilleståndstid, mögelbyte, spill och defektfrekvens.
OEE-referens för dragkedja:
- Mogen stabil produktion: 0,70 ~ 0,75
- Ny linje / frekvent byte av mögel / många specifikationer: 0,55 ~ 0,65
- Enkel enkel-spec lång sikt: 0,75 ~ 0,80
Exempel: Linjehastighet 30 m/min
Teoretisk=30 × 60=1800 m/h
Faktisk=1800 × 0.72=1296 m/h
2. Viktproduktion (kg/h, för råvaruförbrukning)
>Teoretisk kg/h=Tvärsnittsarea av dragkedja (mm²) × Linjehastighet (m/min) × 60 × Densitet (g/cm³) ÷ 1000
>LDPE-densitet=0.92 g/cm³; PP=0.90 g/cm³
Exempel: Dragkedja i tvärsnitt 8 mm², hastighet 30 m/min, LDPE
Teoretisk kg/h=8 × 30 × 60 × 0,92 ÷ 1000=13.25 kg/h
3. Nyckelfaktorer som påverkar verklig effektivitet
- Råmaterial: jungfruligt material går mer stabilt; återvunnet material orsakar fler avstängningar och lägre OEE
- Frekvens för formbyte: frekvent växling av specifikationer minskar den effektiva drifttiden
- Kylning och spänningskontroll: instabil kylning kommer att öka antalet defekter
- Operatörskicklighet, underhåll, planerad rengöring
- Avfallsgrad: normal skrothastighet 3%–8% för blixtlåstejp
4. Effektivitetsdefinition för offert
- Nominell hastighet: den stabila kontinuerliga hastigheten som leverantören lovar (inte den maximala momentana hastigheten)
- Teoretisk kapacitet: inget stopp, inget skrot, perfekt skick
- Effektiv kapacitet: vad du kan få i verklig verkstad, används för kundleveransplan
5. Snabb förfrågningsformel för din försäljning
Daglig faktisk produktion (meter)=Linjehastighet (m/min) × 60 × arbetstimmar × OEE


Vanliga frågor:
F: Vad är skillnaden mellan teoretisk hastighet och faktisk uteffekt?
S: Teoretisk hastighet är idealisk körhastighet utan stopp. Faktisk produktion drar av mögelbyte, rengöring, haveri och defekta produkter.
F: Vilket OEE-värde ska jag använda för offert?
A: 0.7 is safe for normal quotation; use 0.6 for customers with frequent size changes.
F: Hur mycket skrotpris för blixtlåstejp?
S: Normalt 3%–8%, högre för återvunnet material.
|
Modell |
ZIP45 |
| Tillämpligt material | LDPE, PP |
| Skruvdiameter | Φ45 mm |
| Kylsystem | Vattencirkulationskyltank |
| Skruv L/D-förhållande | 32:1 |
| Total huvudkraft | 15 KW |
| Värmekraft | 7KW |
| Strömförsörjning | 380V, 50Hz |
| Utgångskapacitet | 30-50 kg/h |
| Övergripande dimension | 7500×1000×1800 mm |
Populära Taggar: extrudering och tillverkningsmaskin för blixtlåstejp, tillverkare, leverantörer, fabrik för extrudering och tillverkning av blixtlåstejp